

Науглероживатель из обогащенного промывкой антрацита для эффективного легирования стали
2026-11-01
содержание
Науглероживатель из обогащенного промывкой антрацита — не просто добавка к стали. Это точный инструмент контроля углеродного баланса в расплаве, где каждая десятая доля процента серы, золы или летучих веществ влияет на выход годного литья, стойкость формовочных смесей и ресурс электродов в дуговых печах.
Мы видели, как сталеплавильные цеха теряли 3–5 % металла в шлак при использовании неконтролируемых антрацитных фракций. Причина — неравномерное выгорание, скрытые примеси и колебания гранулометрии. Решение пришло не от поставщика, а от геологии: антрацит Тайси из хребта Хэлань. Его естественная углеродность 92–95 %, низкая зольность и почти полное отсутствие фосфора делают его идеальной основой — если правильно его подготовить.
Почему промывка — не этап, а условие качества
Сырой антрацит Тайси содержит до 8 % пылевидной глины и карбонатных включений. Без промывки даже обжиг не уберёт их полностью: при нагреве глина спекается, образуя твёрдые включения, а карбонаты разлагаются с выбросом CO₂ уже в ванне печи — вызывая бурление и окисление расплава. Промывка удаляет 97 % этих примесей до обжига. В результате — стабильная плотность гранул, предсказуемая скорость растворения и чистый углеродный вклад без «постороннего газа».
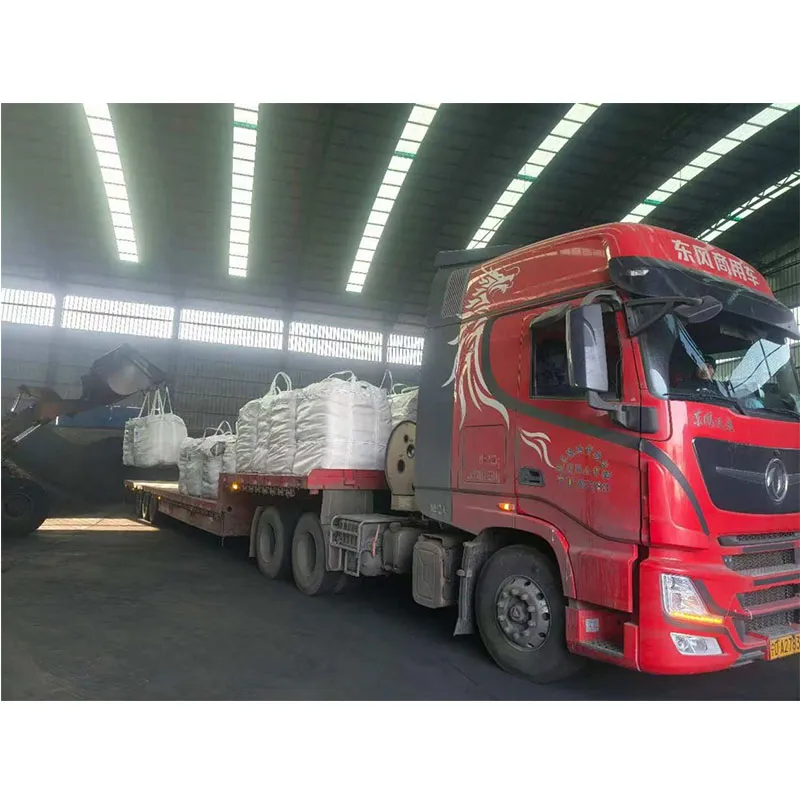
На производственной площадке ООО Нинся Наньбо Промышленность и Торговля промывка — не опция, а обязательный этап перед подачей в ретортные печи. Каждая партия проходит трёхступенчатую водную очистку с контролем мутности и pH стока. Только после этого начинается обжиг при 1250–1350 °C с автоматической регулировкой времени удержания. Итог — продукт с зольностью ниже 4 %, серой менее 0,3 % и летучими веществами менее 1,08 %. Эти цифры не заявлены в каталоге — они фиксируются в протоколе каждой партии.
Фракция — это не размер, а функция
Клиенты часто спрашивают: «Какую фракцию выбрать — 0–1 мм или 5–10 мм?». Ответ зависит не от желания, а от способа введения:
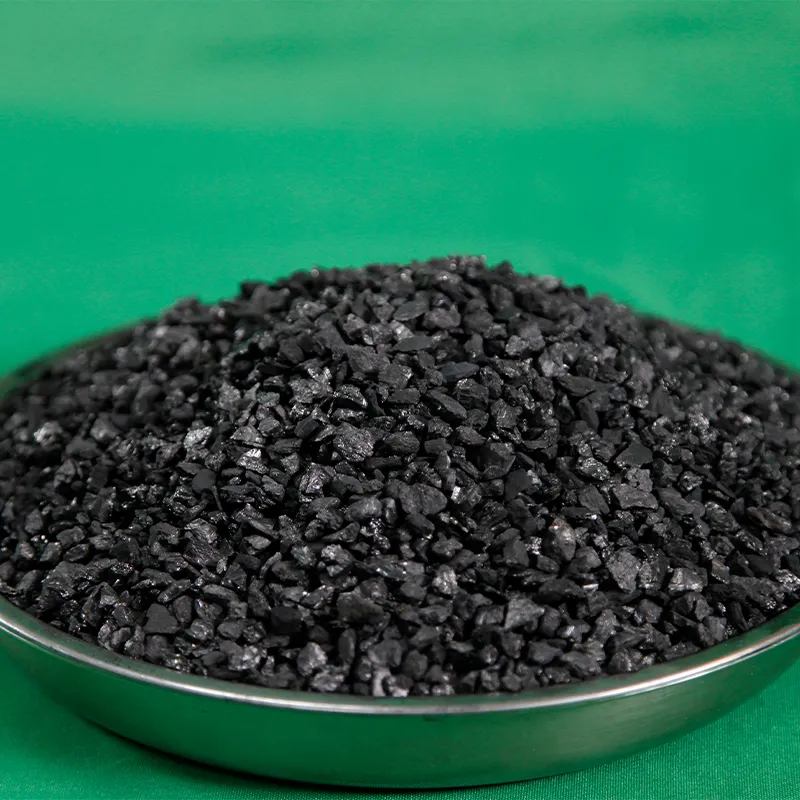
- 0–1 мм — для вдувания в расплав через фурму: мелкая фракция мгновенно растворяется, но требует герметичной транспортировки и сухого хранения;
- 1–3 мм — универсальный вариант для загрузки в шихту: равномерно распределяется, не оседает в бункерах;
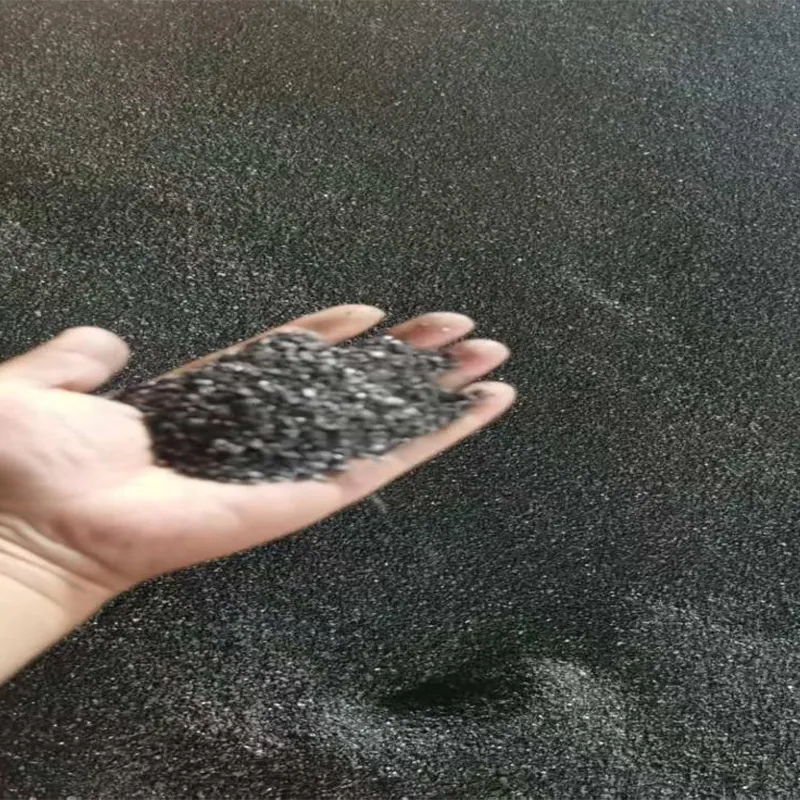
- 3–5 мм и 5–10 мм — для крупнотоннажных электросталеплавильных печей: снижают потери при загрузке, минимизируют пыление, обеспечивают стабильное углеродное насыщение без перегрева поверхности гранул.
Все фракции производятся из одного сырья — промытого антрацита Тайси. Разница только в механическом разделении после обжига. Поэтому марки 90#, 92#, 93#, 94# и 95# отличаются не «составом», а степенью очистки и финальной обработкой: например, 95# — это фракция 1–3 мм с дополнительной магнитной сепарацией и просеиванием через 80-микронное сито.
ISO 9001 (2025) — не бумажка, а система защиты от ошибок
Некоторые считают, что сертификат ISO — формальность. На практике он задаёт жёсткие рамки: входной контроль каждой партии антрацита включает анализ на содержание S, P, As, Cl и влаги; операционный контроль — температурные профили каждой реторты в реальном времени; выходной — спектральный анализ углерода и микроскопия поверхности гранул.
Автоматизированная система управления не просто записывает данные — она блокирует выпуск партии при любом отклонении от заданного диапазона. За первый год работы — ноль случаев возврата продукции по качеству. Не потому, что «всё идеально», а потому, что система остановит процесс раньше, чем возникнет проблема.
Науглероживатель из обогащенного промывкой антрацита — это не замена графиту. Это технологический компромисс между стоимостью, скоростью легирования и чистотой металла. Он работает там, где нужна высокая углеродная ёмкость без риска загрязнения, где важна предсказуемость, а не максимальная скорость. ООО Нинся Наньбо Промышленность и Торговля не предлагает «универсальное решение». Она предоставляет инструмент, параметры которого известны заранее — и проверены не в лаборатории, а в цехе, под краном, в условиях реального производства.